


Токарный центр с ЧПУ QZТ5.1-500Q
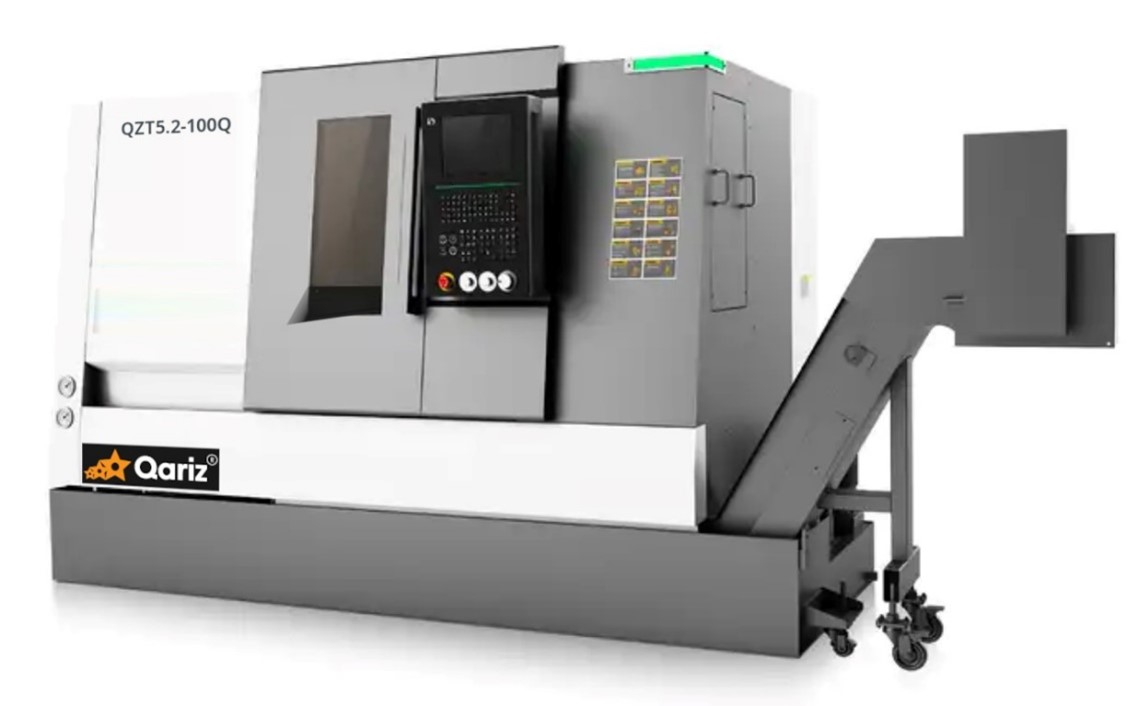
*Станок на фото может отличаться от предлагаемого из-за вариантов комплектации
Описание
Конфигурация станка QZТ5.1-500Q
|
наименование |
Единица |
Спецификация |
|
|
Система управления ЧПУ |
type |
FANUC 0i-TF PLUS(5) |
|
|
Максимальный диаметр резания |
mm |
Φ 280 |
|
|
Максимальная длина обработки (варьируется в зависимости от различных параметров приспособления) |
mm |
500 |
|
|
Максимальный диаметр детали над станиной |
mm |
Φ 420 |
|
|
Максимальный диаметр детали над суппортом |
mm |
Φ 280 |
|
|
Шпиндель |
Тип торца шпинделя |
|
A2-6 |
|
Внутренний диаметр переднего подшипника |
mm |
Φ 100 |
|
|
Конус отверстия на переднем конце шпинделя |
|
1:20 ; Φ 70 |
|
|
Диаметр отверстия шпинделя |
mm |
Φ 65 |
|
|
Максимальный диаметр прутка |
mm |
Φ 50 |
|
|
Стандартный диаметр патрона |
inch |
8” |
|
|
Максимальная скорость вращения шпинделя (может быть ограничена патроном и приспособлением) |
r / min |
4500 |
|
|
Номинальный крутящий момент шпинделя |
Nm |
110 (576 r/min) |
|
|
Максимальный крутящий момент шпинделя |
Nm |
180 (769 r/min) |
|
|
Выходная мощность главного двигателя непрерывная / 15 минут |
kW |
9/11 |
|
|
подачи |
Ускоренно по осям X/Z |
m/min |
30 |
|
Ускоренно ось С |
r / min |
100 |
|
|
Крутящий момент на оси С |
Nm |
112 |
|
|
Перемещение по оси X |
mm |
160 |
|
|
Перемещение по оси Z |
mm |
560 |
|
|
Револьвер |
Тип револьвера |
|
Инструментальная револьверная головка ВМТ45 на 12 позиций с приводным инструментом, поддерживающим функцию нарезания резьбы метчиком |
|
Точность_позиционирования |
Sec. |
±1.6 |
|
|
Макс. скорость вращения приводного инструмента |
r / min |
5000 |
|
|
Мощность привода вращения инструмента |
kW |
3,0 |
|
|
Макс. крутящий момент |
Nm |
45 |
|
|
Держатель торцевого инструмента |
mm |
2 0 × 2 0 |
|
|
Держатель расточного инструмента |
mm |
ф32 |
|
|
Задняя бабка |
Перемещение/ход задней бабки |
mm |
400 |
|
Макс. усилие поджима пиноли |
Nm |
3500 |
|
|
Размер конуса пиноли |
type |
МТ5 |
|
|
СОЖ |
Давление охлаждающего насоса |
bar |
3 |
|
Производительн. охлаждающего насоса |
L/min |
66 |
|
|
Емкость резервуара для СОЖ |
L |
140 |
|
|
Тип транспортера стружки |
|
Поддон для приема стружки \ бак СОЖ |
|
|
гидростанция |
Максимальное рабочее давление |
Bar |
50 |
|
Объём гидробака с маслом |
L |
35 |
|
|
производительность масляного насоса |
L/min |
24 |
|
|
общее |
Вес нетто машины |
kg |
3500 |
|
Потребляемая мощность |
kVA |
23 |
|
|
Габаритные размеры станка (ДхШхВ) |
mm |
2300 ×16 8 0×1650 |
|
Поставщики основных комплектующих узлов
|
No |
Название Элемент |
Модель или спецификация |
производитель |
|
1. |
Система ЧПУ |
FANUC-0i-TF Plus(5) |
FANUC |
|
2. |
Главный двигатель |
9 /11kW |
FANUC |
|
3. |
Серводвигатель оси X |
1.2kW |
FANUC |
|
4. |
Серводвигатель оси Z |
1.2kW |
FANUC |
|
5. |
Винт оси X |
шариковый,Ф32×12,C3 |
THK |
|
6. |
Винт оси Z |
шариковый,Ф32×12,C3 |
THK |
|
7. |
Подшипник шпинделя |
NN3020K |
NSK/NTN/SKF/FAG |
|
BTM100A |
|||
|
NN3018K |
|||
|
8. |
Подшипник ходового винта |
Ф25×Ф62×15 |
NSK/FAG/NACHI/NTN |
|
9. |
Направляющая оси X |
Качения , 35 мм |
Rexrtoh /THK |
|
10. |
Направляющая оси Z |
Качения, 35 мм |
Rexrtoh /THK |
|
11. |
револьвер |
12-позиц. револьверная головка BMT-45 с сервоприводом и приводным инструментом |
IEEPO |
|
12. |
Патрон |
8 ” полый |
Taiwan |
|
13. |
Цилиндр |
8 ” полый |
Chinese brand |
|
14. |
Гидравлическая станция |
|
Chinese brand |
|
15. |
Смазочный насос |
|
Chinese brand |
|
16. |
Конус задней бабки |
MT5 |
|
|
17. |
резервуар для СОЖ |
140 L |
SMTCL |
|
18. |
Главный выключатель |
|
LS |
|
19. |
упаковка |
Деревянный поддон + пакет из вакуумной пленки |
SMCTL |
|
Согласно циклу поставки, производитель имеет право модифицировать комплектацию оборудования на детали того же или лучшего качества, не влияя на производительность и точность станка |
|||
Точность машины
Точность станка на основе теста токарного станка с ЧПУ GB / T 16462.1-2007
|
Тестовое задание |
Заводской стандарт |
|
|
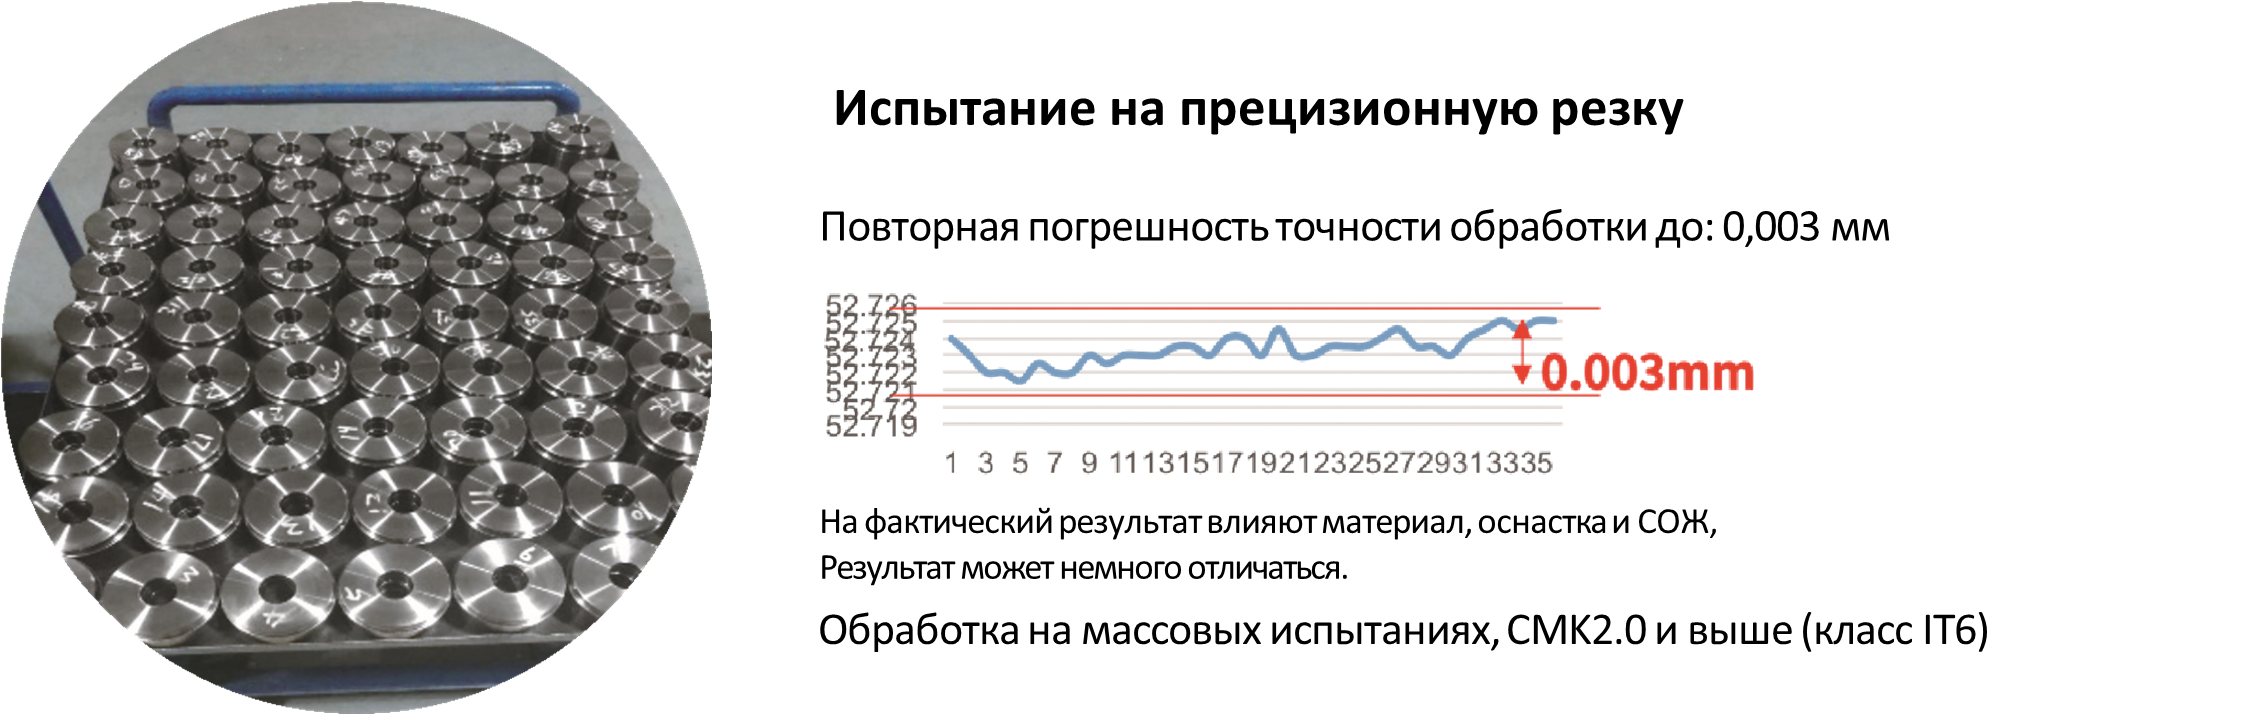
Точность обработки |
IT6 |
|
|
округлость заготовки (mm) |
0.0025 / 70 |
|
|
Цилиндричность обрабатываемой заготовки (mm) |
0.01 /150 |
|
|
Плоскостность обрабатываемой заготовки (mm) |
0.02 / Ф 300 |
|
|
шероховатость обрабатываемой заготовки (mm) |
Ra1.25 μm |
|
|
Точность позиционирования |
X axis (mm) |
0.008 mm |
|
Z axis (mm) |
0.008 |
|
|
ось С (Sec.) |
40 |
|
|
Повторяемость |
X axis (mm) |
0.004 |
|
Z axis (mm) |
0.005 |
|
|
ось С (Sec.) |
28 |
|
*Точность указана при правильно контролируемой температуре окружающей среды 20C+/-2C, влажности не более 50%, напряжения сети +/-5%, фундаменте не менее 300 мм. Чтобы обеспечить точность станка, прогрейте его в течение 20-30 минут.
Стандартная комплектация :
▪ Система ЧПУ FANUC Oi-TF PLUS
▪ Ввод/вывод данных в систему ЧПУ с использованием карты памяти стандарта PCMCIA
▪ Полное ограждение рабочей зоны
▪ Автоматическая централизованная смазка направляющих и ШВП
▪ Задняя бабка с сервоприводом, вращающийся центр задней бабки МТ5
▪ 3-х кулачковый патрон 8ʺ и гидравлический цилиндр
▪ Комплект стандартных кулачков
▪ Револьверная головка на 12 станций с приводным инструментом BMT45
▪ Гидростанция 50 бар/кг/см2
▪ Система подачи СОЖ
▪ Транспортёр для удаления стружки
▪ Педаль-переключатель
▪ Рабочее освещение
▪ Трансформатор 380/220В
▪ Набор-бокс инструментов для установки и ТО
▪ Руководство по эксплуатации и перечень запасных частей
▪ Сигнальная лампа трёхцветная (белый, красный, зеленый)
▪ Комплект опор для установки станка в горизонтальной плоскости
▪ Блокировка двери
Аксессуары поставляемые со станком
|
|
No |
Пункт |
спецификация |
Количество |
примечание |
|
Принадлежности |
20. |
Коробка для стружки |
|
1 pcs |
|
|
21. |
Коробка для аксессуаров |
|
1 set |
|
|
|
22. |
Лампа аварийной сигнализации |
|
1 pcs |
|
|
|
23. |
Диск с резервными копиями данных |
4G U disc |
1 pcs |
|
|
|
24. |
Установочные опоры |
S78-8-03 |
6 pcs |
|
|
|
25. |
Ключ для электрического шкафа |
|
2 pcs |
|
|
|
Документы |
1. |
Сертификат соответствия |
|
1 copy |
|
|
2. |
Товарная накладная |
|
1 copy |
|
|
|
3. |
Руководство FANUC |
|
1 copy |
|
|
|
4. |
Руководство по техническому обслуживанию |
|
1 copy |
|
|
|
5. |
Инструкция по электрочасти станка |
|
1 copy |
||
|
6. |
Руководство по эксплуатации и техническому обслуживанию патрона и гидроцилиндра |
|
1 copy |
||
|
7. |
Руководство по эксплуатации смазочного насоса |
|
1 copy |
||
|
8. |
Инструкция к сменщику |
|
1 copy |
||
|
9. |
Руководство по эксплуатации гидросистемы |
|
1 copy |
Дополнительная информация – зоны перемещения узлов:

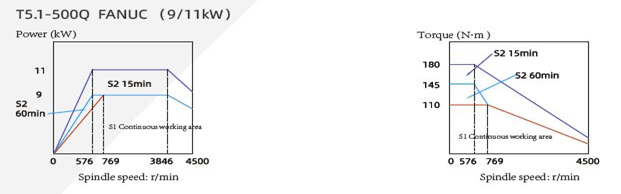
График мощности шпинделя
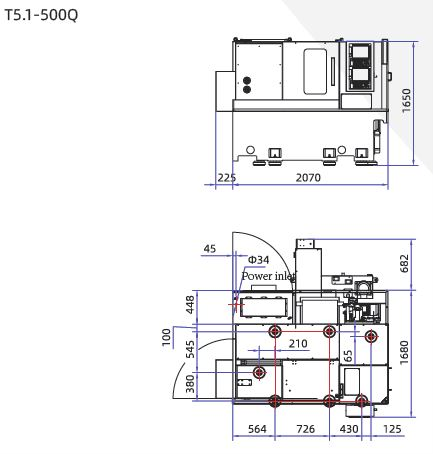
Габариты станка
|
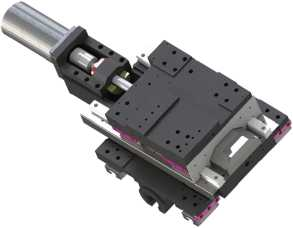
Двойная опорная конструкция предварительного натяжения
Преднатянутые ШВП с двойной опорой по оси X. Специальная конструкция снижает температуру нагрева, чтобы получить высокую точность и стабильность. |
|
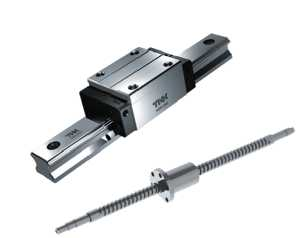
Высокоточные ШВП и направляющие качения
Используем высококачественный импортные ШВП класса C3 и направляющие класса H, для обеспечения точности обработки. |
|
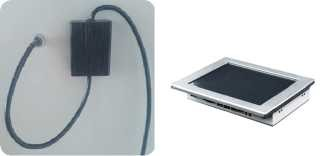
Технология компенсации ошибок
Цифровой анализатор температуры может предсказывать температурный прогрев во время работы станка, что дает компенсацию оси Х для повышения точности обработки. |
|

|
Эффективный сменщик инструмента с сервоприводом
Револьверная головка с сервоприводом может непрерывно быстро работать, что особенно подходит для частой смены инструмента. Диск приводился в движение редуктором. Внутренняя конструкция проста. |